

Pri majhnih premerih lahko že manjša napaka povzroči težave
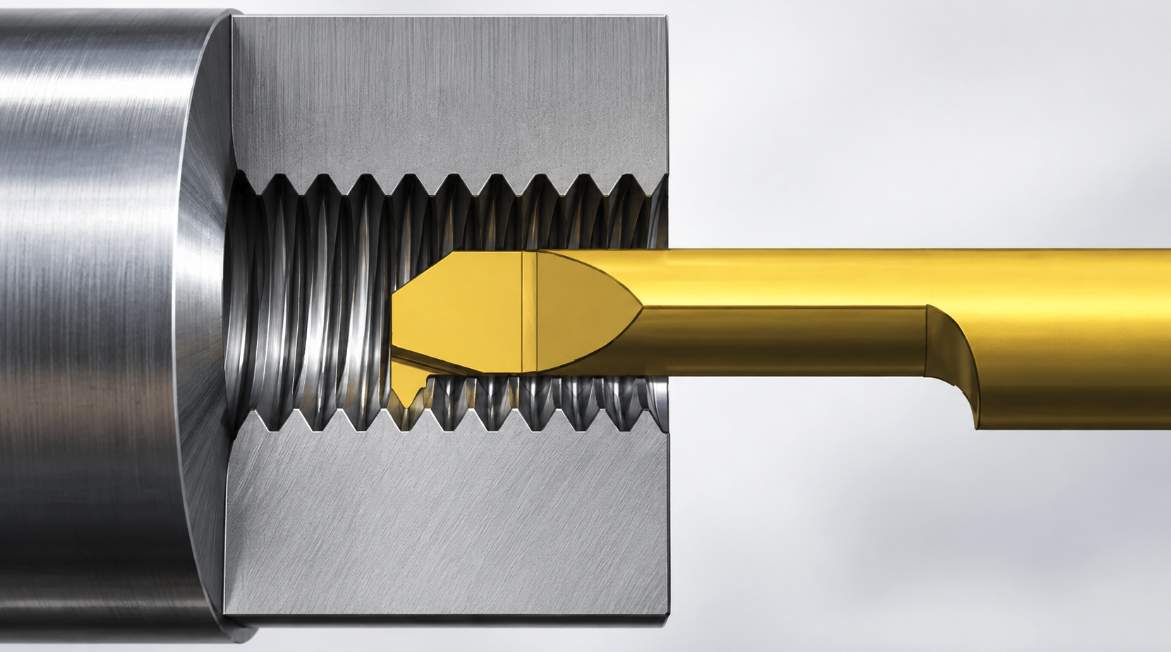
Pri struženju večjih obdelovancev imamo običajno dovolj prostora za orodje in odvajanje odrezkov. Ko pa obdelujemo izvrtine z zelo majhnimi premeri, postanejo razmere precej zahtevnejše. Rezilo mora delovati v omejenem prostoru, kjer lahko že manjša nepravilnost povzroči vibracije, slabšo kakovost površine ali poškodbo rezalne konice.
Mikro stružna orodja so zasnovana prav za takšne naloge, vendar sama izbira majhnega rezila še ne zagotavlja natančne obdelave. Pomembni so ustrezna geometrija, togost vpetja in pravilno nastavljeni rezalni parametri.
Kako torej ugotovimo, kaj povzroča težave, še preden pride do zloma orodja?
Preverimo, ali ima orodje dovolj prostora v izvrtini
Ena najpogostejših napak pri notranjem mikro struženju je izbira orodja, ki je glede na premer izvrtine preveliko.
Pri tem moramo upoštevati oznako DMIN, ki določa najmanjši premer izvrtine, za katerega je orodje predvideno. Če uporabimo neustrezno držalo, lahko pride do stika z notranjo steno obdelovanca ali slabega odvajanja odrezkov.
Poleg premera preverimo tudi:
- DCON – premer vpenjalnega dela, ki mora ustrezati vpenjalnemu sistemu.
- LU – uporabno dolžino orodja, ki določa njegov doseg.
- Radius rezalne konice, ki vpliva na rezalne sile in kakovost površine.
- Geometrijo rezila, ki mora ustrezati materialu in postopku obdelave.
Že pred začetkom obdelave lahko tako preprečimo številne težave.
Predolgo izpetje orodja pogosto povzroča vibracije
Pri globljih izvrtinah hitro posežemo po daljšem mikro držalu. Vendar daljše orodje ni vedno boljša rešitev.
Večje izpetje zmanjšuje togost orodja, zato se pri obdelavi poveča možnost njegovega odklona in vibracij. Posledično lahko nastanejo neenakomerna površina, odstopanja od zahtevanih dimenzij in hitrejša obraba rezila.
Priporočamo, da izberemo najkrajše orodje, ki še omogoča potreben doseg. Preverimo tudi stabilnost vpetja in zmanjšamo nepotrebno izpetje iz držala.
Če vibracije kljub temu ostajajo, preverimo še rezalne parametre. Prevelika globina reza ali neustrezen pomik lahko dodatno obremenita tanko rezilo.
Slabo odvajanje odrezkov lahko povzroči lom konice
Pri mikro struženju ni pomembno samo rezanje materiala, temveč tudi odstranjevanje nastalih odrezkov.
V ozkih izvrtinah se lahko odrezki zadržujejo ob rezalnem robu. Če jih ne odvajamo učinkovito, lahko poškodujejo obdelano površino, povečajo obremenitev rezila ali povzročijo njegovo poškodbo.
Zato posebno pozornost namenimo ustrezni geometriji rezalne ploščice in lomilcu odrezkov. Pri izbiri upoštevamo tudi material obdelovanca, saj se jeklo, nerjavno jeklo in aluminij med obdelavo obnašajo različno.
Pomembna je tudi pravilno usmerjena hladilno-mazalna tekočina, kadar jo uporabljamo, saj pomaga pri hlajenju in odstranjevanju odrezkov.
Mikro stružna orodja za zahtevno obdelavo pri Fridru
Pri Fridru ponujamo mikro stružna orodja za natančno obdelavo kovinskih komponent, kjer so ključni majhni premeri, omejen prostor in visoke zahteve glede kakovosti površine.
V naši ponudbi imamo mikro nožke, držala za mikro nožke, notranja in zunanja mikro držala ter rezalne ploščice, vključno z izvedbami po standardu ISO.
Pri izbiri priporočamo, da poleg dimenzij izvrtine upoštevamo še material obdelovanca, potreben doseg in vrsto obdelave.
S pravilno kombinacijo orodja in rezalnih parametrov lahko izboljšamo stabilnost procesa, zmanjšamo tveganje za lom rezila ter dosežemo bolj ponovljive rezultate.
Pri mikro struženju namreč o uspehu pogosto odločajo prav najmanjše podrobnosti.